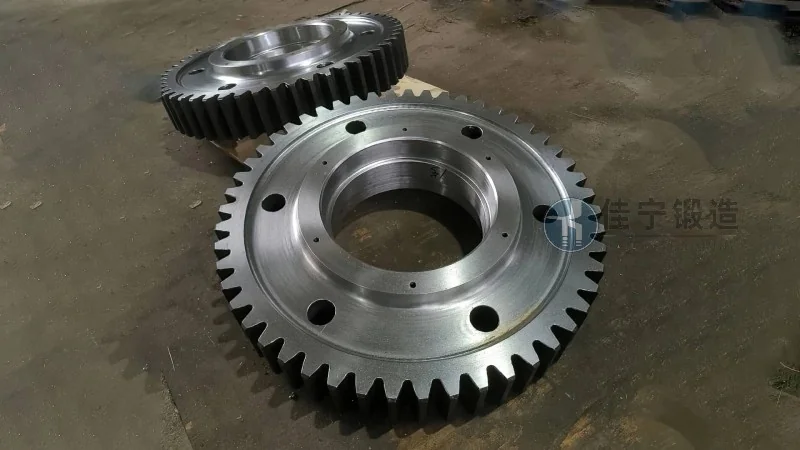
内齿圈锻件作为机械传动系统中的关键部件,其性能直接关系到整个设备的运行效率、承载能力和使用寿命。在内齿圈与外齿轮啮合的传动过程中,内齿圈需要承受复杂的载荷,包括扭矩、径向力和轴向力,因此选择合适的内齿圈锻件至关重要。本文将详细探讨选择内齿圈锻件的关键因素,帮助用户根据实际需求匹配较好产品。
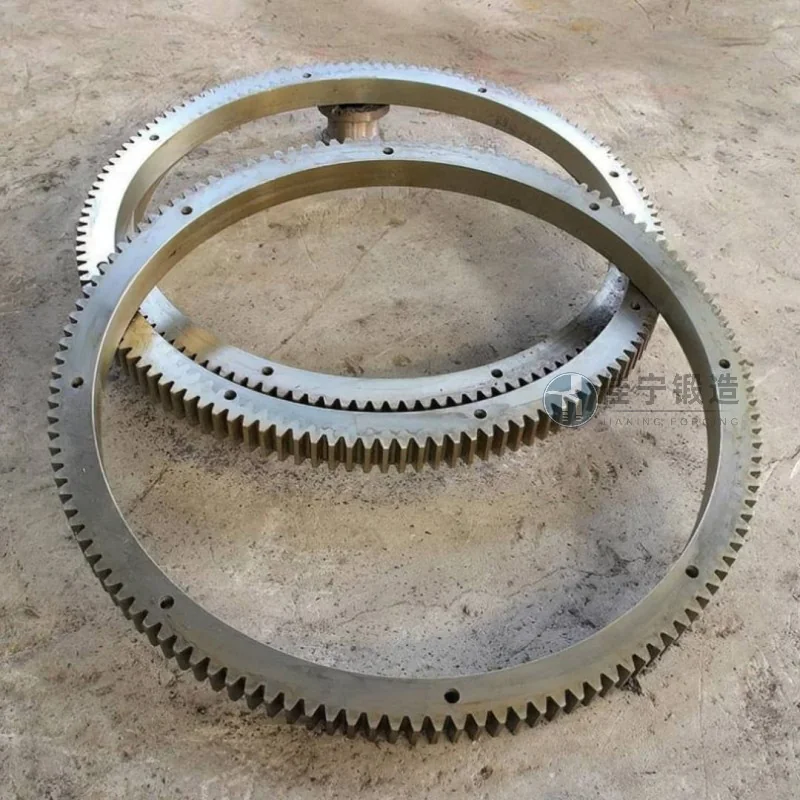
内齿圈通常用于内啮合齿轮传动系统,常见于工业机械、汽车变速箱、风力发电机、冶金设备等领域。其核心作用是通过与外齿轮的啮合,实现动力传递和运动转换。在内齿圈的设计与制造中,任何细节的偏差都可能影响传动精度、噪音水平和故障率。例如,内齿圈的齿形精度直接影响啮合平稳性,而材料强度则决定了其承受重载的能力。因此,正确选择内齿圈锻件是有助于设备正常运行的基础。
选择内齿圈锻件时,需综合考虑多个技术参数和应用条件,以下是几个关键考量因素:
内齿圈的材料直接影响其力学性能和耐磨性。常见材料包括碳素结构钢(如45钢)、合金结构钢(如40Cr、42CrMo)以及较高强度合金钢。对于轻载或一般工况,45钢可通过热处理提较高强度,满足基本需求;对于重载、高速或冲击载荷,40Cr或42CrMo等合金钢因其良好的淬透性和强度,成为可作为选择。材料的选择需根据实际载荷条件计算,有助于内齿圈在运行中不会发生塑性变形或疲劳断裂。例如,在冶金设备中,内齿圈需承受巨大的冲击载荷,此时应优先选择合金结构钢,并通过热处理提高其抗冲击能力。
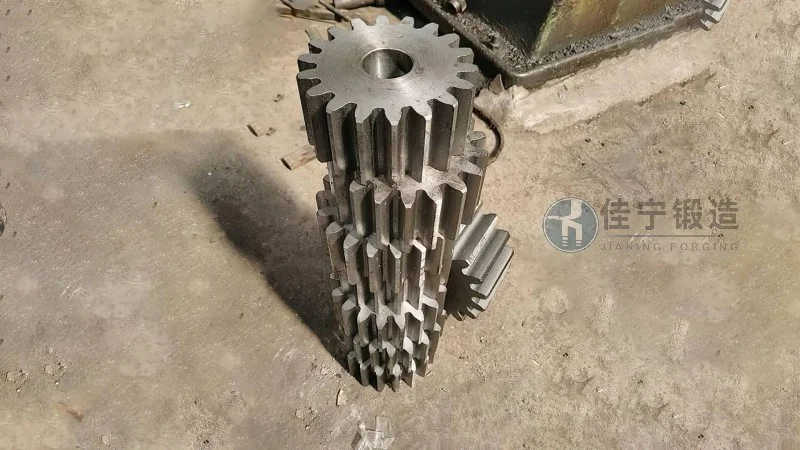
内齿圈的尺寸精度包括内径、外径、齿顶圆直径、齿根圆直径以及齿形误差等。这些参数直接影响内齿圈与轴的配合以及与外齿轮的啮合精度。例如,内齿圈的孔径尺寸需与轴的公差配合(如H7/k6),过盈量或间隙过大会导致安装困难或运行中松动,影响传动稳定性。齿形精度(如齿距偏差、齿形角误差)则关系到啮合的平稳性,减少噪音和振动。通常,内齿圈的尺寸公差需根据传动系统的精度等级确定,高精度传动(如精细机床)要求更高的公差等级(如IT5-IT6),而一般工业设备可采用中等精度(如IT7-IT8)。
热处理是内齿圈制造中的关键工序,直接影响其力学性能。常见热处理工艺包括正火、淬火回火、表面淬火等。正火处理用于改善材料组织,提高韧性;淬火回火则用于提高硬度,增强耐磨性;表面淬火则通过局部加热提高齿面硬度,而心部保持韧性,以抵抗冲击。内齿圈的硬度要求需根据工作条件确定,例如,重载或高速传动中,齿面硬度通常要求在HRC50-58之间,以减少磨损;而在轻载或低速传动中,硬度可适当降低。热处理工艺的选择需结合材料特性,有助于内齿圈在满足硬度要求的同时,保持足够的韧性,避免因脆性断裂导致故障。
内齿圈的表面处理旨在提高其耐磨性、防腐蚀性能或减少摩擦。常见表面处理方法包括渗碳、氮化、喷丸强化、涂层(如PVD、CVD)等。渗碳处理可提高齿面硬度,增加耐磨性,适用于重载传动;氮化处理则通过在表面形成氮化层,提高硬度和抗疲劳性能,适用于高速或高温环境。对于在恶劣环境下工作的内齿圈(如化工设备),可能需要采用涂层或镀层(如镀铬、镀镍)以防止腐蚀。表面处理的选择需根据工作环境(如温度、湿度、介质)和摩擦条件确定,有助于内齿圈在长期运行中保持良好的表面状态。
内齿圈的加工工艺包括自由锻造、模锻、切削加工等。自由锻造适用于大型内齿圈,通过锤击或压力机成型,有助于内部组织致密;模锻则适用于中小型内齿圈,提高生产效率和尺寸精度。切削加工(如车削、磨削)用于精加工齿形和尺寸,有助于最终精度。加工工艺的选择需根据内齿圈的尺寸、批量以及精度要求确定。例如,大批量生产的小型内齿圈可采用模锻和数控车削,而单件或小批量生产的大型内齿圈可能需要自由锻造和手工精加工。制造精度方面,现代企业通常采用较好的测量设备(如三坐标测量机)对内齿圈进行检测,有助于尺寸和形位公差符合标准。
在实际选择内齿圈锻件时,可遵循以下步骤,有助于匹配较好产品:
首先,需详细分析内齿圈的应用场景,包括载荷类型(径向、轴向)、载荷大小、工作转速、温度范围以及运行时间。例如,在汽车变速箱中,内齿圈需承受高速重载,而风力发电机中的内齿圈则需适应低转速和变载荷。明确这些工况参数是选择材料、尺寸和热处理的基础。通过计算或经验判断,确定内齿圈所需的最小强度和耐磨性要求。
服务热线
微信咨询
回到顶部