在机械制造领域,齿轮作为传动系统的核心部件,其性能直接关系到整个设备的运行效率与使用寿命。而齿轮毛坯作为齿轮加工的起始原材料,其质量与工艺水平对最终产品的性能起着决定性作用。那么,什么是齿轮毛坯?它究竟是如何从原材料转化为精细机械部件的关键环节?本文将深入解析齿轮毛坯的内涵、生产流程及应用价值,帮助读者全面了解这一关键环节。
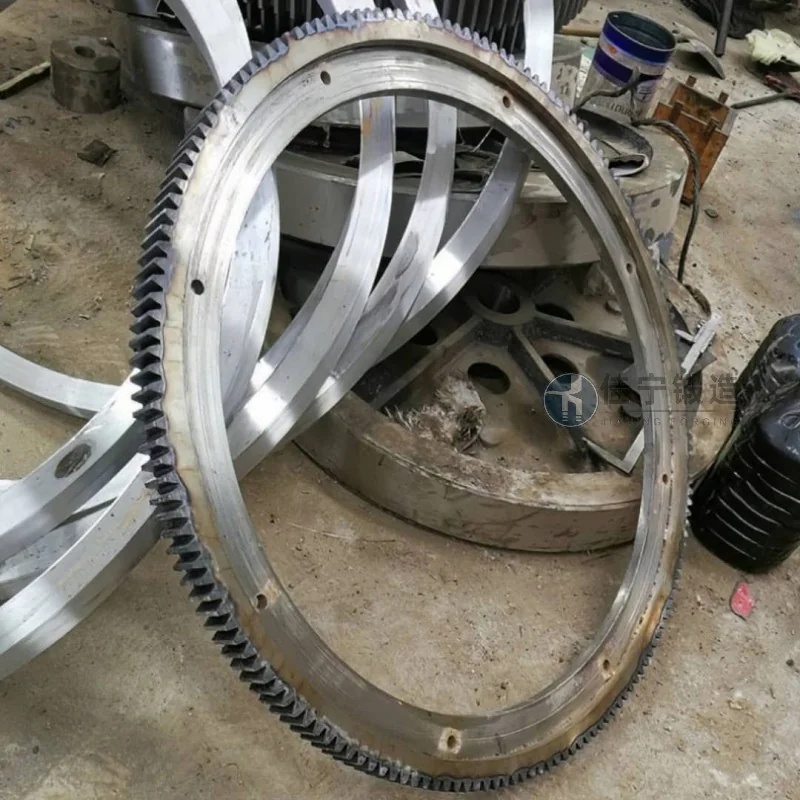
齿轮毛坯,顾名思义,是指用于制造齿轮的初始金属坯料。它通常通过金属锻造工艺(如自由锻、模锻等)制成,具有初步的几何形状和通常的力学性能。与铸造毛坯相比,锻造毛坯通过金属的塑性变形,能更有效地改善材料的组织结构,提高材料的强度、韧性和耐磨性。例如,对于碳钢或合金钢材料,锻造过程可以使碳化物等夹杂物分布更均匀,晶粒细化,从而提升齿轮的承载能力和抗疲劳性能。因此,齿轮毛坯不仅是尺寸的载体,更是性能的基石,其尺寸精度、表面粗糙度以及内部组织都直接决定了后续切削加工的效率与齿轮的最终使用性能。
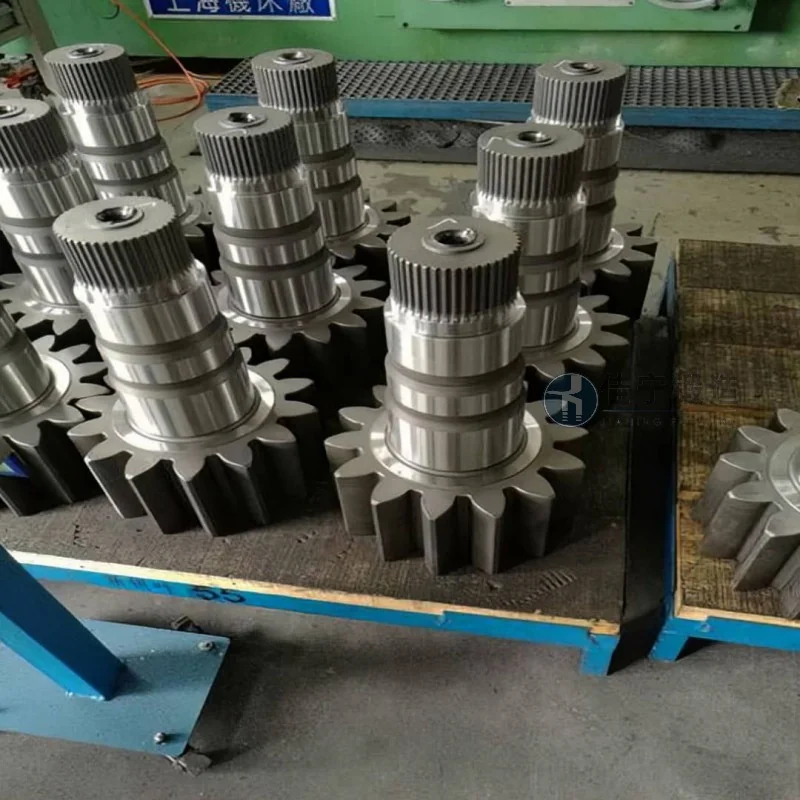
齿轮毛坯的生产通常涉及多个关键步骤,从原材料准备到最终热处理,每一步都至关重要。首先,原材料的选择是基础。根据齿轮的使用要求,通常选用碳素结构钢(如45钢、40Cr)、合金结构钢(如20CrMnTi、38CrMoAl)或不锈钢等,这些材料需经过严格的化学成分检验,有助于符合国家标准(如GB/T 3077-2015《合金结构钢》等)的要求。接下来是锻造工艺,目前主流的齿轮毛坯锻造方式包括开式模锻和闭式模锻。开式模锻适用于形状较简单的齿轮,通过上、下模的挤压使金属充满模腔,形成初步的齿形轮廓;而闭式模锻则通过高压将金属充分封闭在模腔内,能更较为准确地控制尺寸,减少飞边,提高材料利用率。例如,对于汽车变速箱齿轮毛坯,通常采用闭式模锻工艺,以获得更高的尺寸精度和表面质量。锻造完成后,还需要进行热处理工序,如正火、退火或调质处理,以消除锻造应力,细化晶粒,调整硬度,为后续切削加工和最终热处理(如渗碳、淬火)做准备。此外,对于精细齿轮毛坯,还需进行机加工前的预加工,如粗车、镗孔等,以去除锻造表面的氧化皮和毛刺,为精加工创造良好条件。
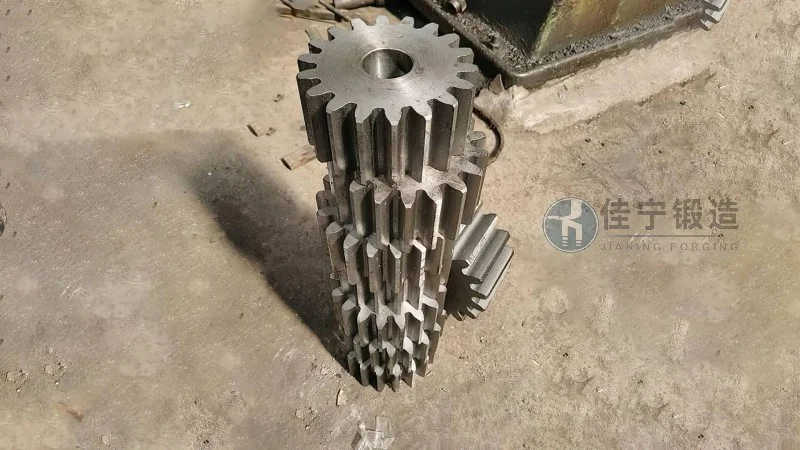
齿轮毛坯广泛应用于各种需要传动功能的机械设备中,其性能直接影响设备的运行效率与可靠性。在汽车工业中,齿轮毛坯是变速箱、差速器、传动轴等关键部件的基础,例如,汽车变速箱中的主减速器齿轮、同步器齿环等,均由较高强度的齿轮毛坯经精细加工制成,需承受高转速、大扭矩的工况,对材料的耐磨性和抗疲劳性能要求极高。在工业机械领域,如机床、起重机、输送设备等,齿轮毛坯用于制造传动齿轮、蜗轮等,需有助于长期运行的平稳性和低噪音。在风力发电、石油化工等重工业领域,齿轮毛坯则用于制造大型齿轮箱的齿轮,需具备优异的耐磨损、抗冲击性能。不同应用场景对齿轮毛坯的尺寸、精度、材料性能要求各不相同,因此,齿轮毛坯的生产需根据具体需求定制化设计,有助于满足使用要求。
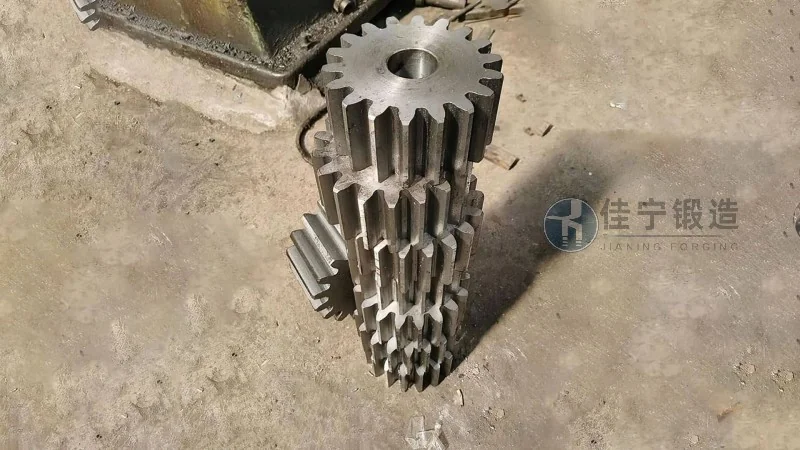
为了有助于齿轮毛坯的质量,生产过程中需严格遵循质量控制体系。首先,原材料需进行化学成分分析,如碳、锰、硅等元素的含量需符合标准;其次,锻造后的毛坯需进行尺寸检测,包括齿顶圆直径、齿根圆直径、齿宽等关键尺寸,需控制在公差范围内;表面质量方面,要求无裂纹、折叠、夹层等缺陷,表面粗糙度符合设计要求。对于精细齿轮毛坯,还需进行硬度检测、金相组织分析以及无损检测(如超声波探伤),有助于内部无夹杂物、气孔等缺陷。例如,根据GB/T 10095.1-2008《渐开线圆柱齿轮 精度 第1部分:轮齿同侧齿面偏差的定义和允许值》等标准,对齿轮毛坯的齿距偏差、齿形偏差、齿向偏差等进行检测,有助于最终加工的齿轮满足精度等级要求。此外,对于批量生产,还需进行抽样检验,通过统计过程控制(SPC)方法,监控生产过程的稳定性,及时发现并解决质量问题。
服务热线
微信咨询
回到顶部