在机械制造领域,锻件毛坯作为关键的基础材料,其重要性不言而喻。它不仅是复杂零件成型的基础,更是有助于产品性能和寿命的核心要素。本文将深入解析锻件毛坯的定义、特性、制造工艺及其广泛应用,帮助读者全面了解这一关键工业材料。
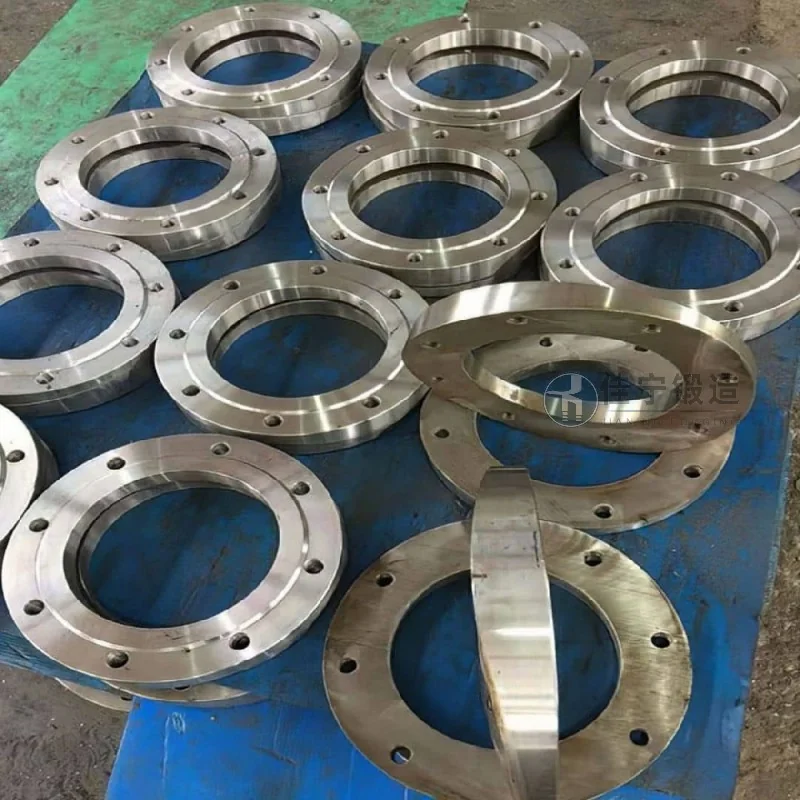
锻件毛坯是指通过锻造工艺将金属原材料加工成具有通常形状和尺寸的坯料。锻造是一种金属塑性加工方法,通过施加压力使金属发生塑性变形,从而改变其形状和内部组织。与铸造相比,锻造能够有所提高金属的力学性能,尤其是强度和韧性,因此锻件毛坯广泛应用于对性能要求较高的机械零件中。根据锻造工艺的不同,锻件毛坯可分为自由锻、模锻、胎模锻和精细锻造等多种类型,每种类型都有其特定的应用场景和特点。
1. 自由锻毛坯:自由锻是通过锤击或压力机使金属在自由状态下变形,适用于形状简单的零件,如轴类、盘类等。自由锻毛坯的尺寸精度较低,但生产设备简单,成本较低,适合小批量生产。2. 模锻毛坯:模锻是在模具内使金属变形,适用于形状复杂的零件,如齿轮、连杆、曲轴等。模锻毛坯的尺寸精度和表面质量较高,生产效率也较高,是目前应用最广泛的锻件毛坯类型。3. 胎模锻毛坯:胎模锻是在自由锻的基础上,使用胎模辅助成形,适用于中等批量生产,介于自由锻和模锻之间。4. 精细锻造毛坯:精细锻造是通过较好的工艺控制,使锻件毛坯的尺寸精度和表面粗糙度达到较高水平,适用于高精度零件,如航空航天结构件等。不同类型的锻件毛坯在制造工艺、设备要求和应用领域上存在差异,企业应根据具体需求选择合适的类型。

锻件毛坯的质量主要由其精度、力学性能、组织均匀性和材料利用率等特性决定。首先,精度方面,模锻和精细锻造的毛坯尺寸精度可达±0.5mm以内,表面粗糙度低,能够满足后续机加工的精度要求。其次,力学性能,由于锻造过程中金属的晶粒被破碎并重新排列,锻件毛坯的强度和韧性显著高于铸造件,通常抗拉强度可达600-1200MPa,屈服强度可达400-900MPa,具体数值取决于材料种类和锻造工艺。再次,组织均匀性,良好的锻造工艺能够使金属内部组织均匀,避免出现偏析、疏松等缺陷,有助于零件在服役过程中的性能稳定性。最后,材料利用率,锻造工艺能够充分利用原材料,减少废料,与铸造相比,材料利用率可提高20%-30%,降低生产成本。这些特性使得锻件毛坯成为许多高要求机械零件的首选材料。

锻件毛坯的制造通常包括以下步骤:1. 原材料准备:选择合适的金属材料,如碳素结构钢、合金结构钢、不锈钢等,根据零件的性能要求确定材料牌号。原材料需经过检验,有助于化学成分和力学性能符合标准。2. 加热:将原材料放入加热炉中加热至锻造温度,通常碳钢的锻造温度为1100-1250℃,合金钢为1000-1200℃,加热温度过高或过低都会影响锻造效果。加热过程中需控制炉内气氛,避免氧化和脱碳。3. 锻造:将加热后的金属坯料放入锻造设备(如锤、压力机或锻压机)中进行塑性变形。锻造过程中,通过调整锻造速度、压力和变形程度,控制金属的流动和晶粒细化,获得所需的形状和尺寸。对于模锻,需将金属坯料放入模具中,施加压力使其与模具型腔贴合,形成最终形状。4. 冷却:锻造完成后,将毛坯进行冷却处理。对于碳钢,通常采用空冷或喷雾冷却,对于合金钢,可能需要采用空冷或炉内冷却,以控制组织转变,避免出现裂纹。5. 热处理:为了消除锻造应力、改善组织或调整性能,对毛坯进行热处理,如正火、退火、淬火+回火等。热处理工艺根据材料种类和零件要求确定,例如,对于要求较高强度的零件,通常采用淬火+回火处理。6. 检验:对锻造后的毛坯进行质量检验,包括尺寸检验、力学性能检验、金相检验和表面缺陷检验等,有助于符合技术要求。通过严格的工艺控制,能够有助于锻件毛坯的质量稳定。
锻件毛坯广泛应用于各个工业领域,特别是在对零件性能要求较高的场合。1. 汽车制造业:汽车发动机的连杆、曲轴、活塞销、齿轮等关键零件均采用锻件毛坯制造。例如,连杆锻件毛坯经过模锻和热处理,具有较高强度和良好的韧性,能够承受发动机的高负荷工作。2. 航空航天工业:航空航天结构件,如起落架部件、发动机叶片、框架等,对材料的强度、韧性和疲劳性能要求极高,通常采用精细锻造毛坯,经过特殊的热处理工艺,有助于其性能满足飞行要求。3. 机械制造业:各类机械设备的传动零件,如齿轮、轴、法兰等,均采用锻件毛坯制造。锻件毛坯的强度和耐磨性优于铸造件,能够提高机械设备的运行效率和寿命。4. 电力工业:发电机和汽轮机的转子、叶片等部件,采用锻件毛坯制造,以有助于其长期运行的稳定性和可靠性。5. 冶金和化工设备:压力容器、阀门、泵体等设备的关键部件,也常采用锻件毛坯,以提高设备的承压能力和安全性。不同领域的锻件毛坯在材料选择、工艺参数和检验标准上存在差异,但均以高精度、较高强度和良好的性能为共同目标。
服务热线
微信咨询
回到顶部