被动齿圈作为机械传动系统中的关键部件,其毛坯的选择直接关系到最终产品的性能与寿命。选择合适的毛坯不仅影响加工效率,更决定着齿圈的强度、耐磨性及传动精度。那么,企业在选择被动齿圈毛坯时,应从哪些维度进行考量?本文将结合行业实践与专业经验,为您解析关键选择标准。
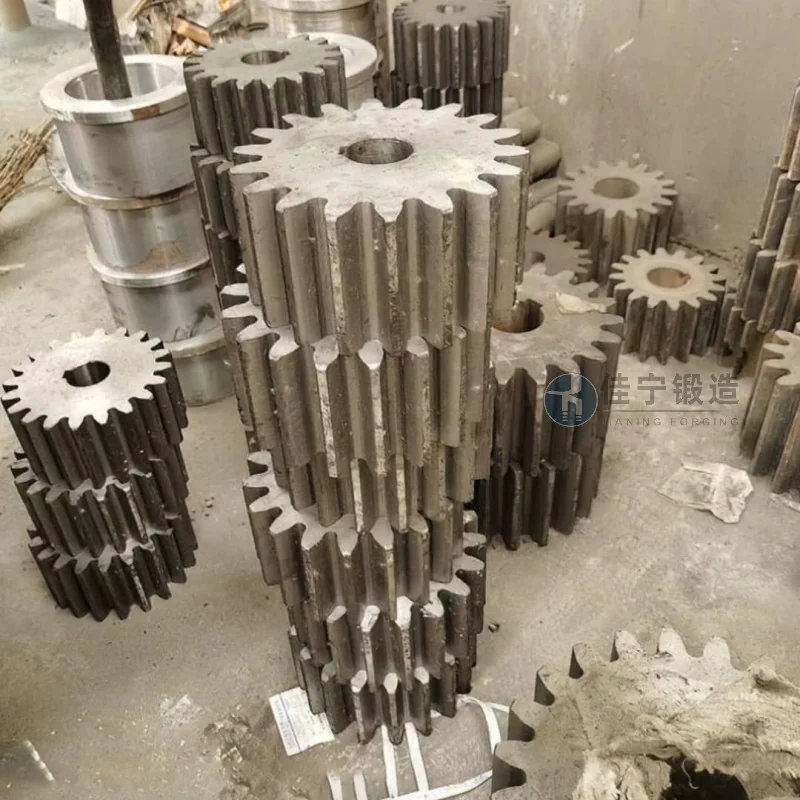
被动齿圈毛坯的材料选择需根据具体工况需求确定,常见的材料包括碳素结构钢(如45号钢)、合金结构钢(如40Cr、20CrMnTi)、球墨铸铁等。碳素结构钢具有较好的强度与韧性,成本相对较低,适用于一般中等载荷的传动系统;合金结构钢通过添加合金元素(如铬、锰、镍),有所提升耐磨性、抗疲劳性能,适用于重载、高速或冲击载荷较大的场合;球墨铸铁则因其良好的减震性、耐磨性及铸造工艺适应性,常用于振动大、要求减震的齿圈。选择时需平衡材料的性能指标与成本,避免过度追求良好性能导致成本过高,或因材料选择不当导致齿圈过早失效。山东锦正锻造有限公司在材料选型上积累了丰富经验,能够根据客户的设计要求与使用场景,推荐最合适的材料,有助于毛坯性能与成本效益的统一。
毛坯的工艺路线主要有锻造与铸造两种,不同工艺对齿圈毛坯的内部组织、力学性能及表面质量有显著影响。锻造工艺通过金属的塑性变形,使晶粒细化,组织致密,力学性能(如抗拉强度、屈服强度、冲击韧性)远高于铸造件,适用于对强度、耐磨性要求高的齿圈。锻造工艺又可分为自由锻与模锻,模锻因模具的约束作用,能更较为准确地控制毛坯形状与尺寸,减少加工余量,提高生产效率。铸造工艺则通过液态金属填充模具,适用于形状复杂、内部有孔洞或异形结构的齿圈,生产效率高,成本较低,但内部组织存在疏松、偏析等缺陷,力学性能相对较低。对于高精度、较高强度的被动齿圈,锻造工艺是更优选择。山东锦正锻造有限公司采用较好的模锻工艺,配备大型模锻设备,能够生产出内部组织均匀、无缺陷的齿圈毛坯,有助于产品力学性能稳定,满足高精度传动需求。
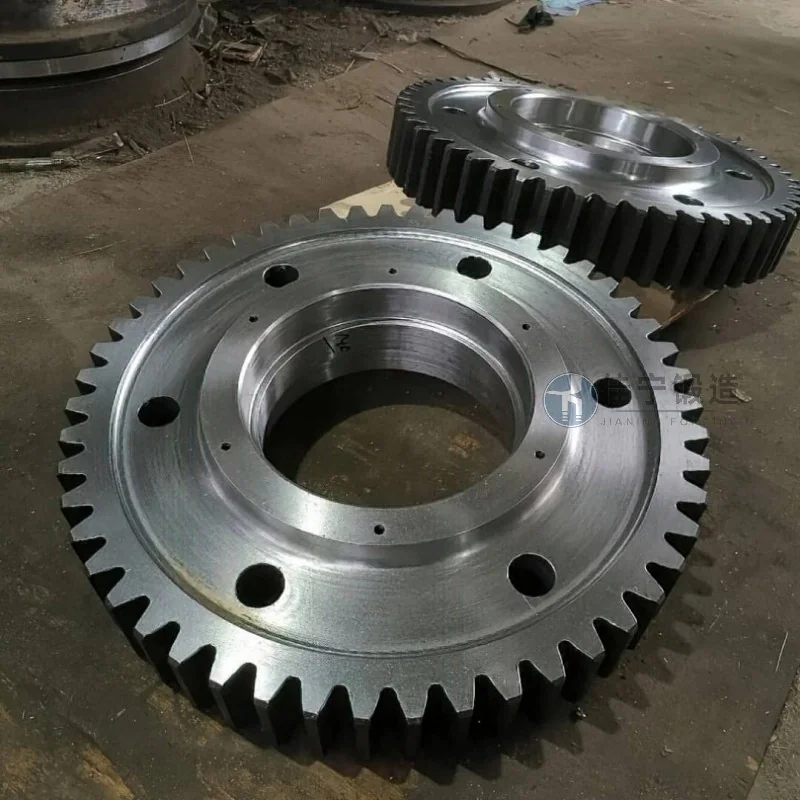
被动齿圈毛坯的尺寸(如外径、内径、齿宽、齿数)及精度(如齿距误差、齿形误差、齿向误差)直接决定了最终齿圈的传动精度与平稳性。选择毛坯时,建议严格核对客户的设计图纸,有助于毛坯尺寸公差在允许范围内,避免因尺寸偏差导致后续加工困难或传动失效。例如,对于高精度齿轮,毛坯的圆度、同轴度等指标需控制在极小的范围内(如圆度误差≤0.02mm),以减少后续磨削或精加工的余量,提高加工效率。同时,齿圈的齿形精度(如渐开线齿形误差)直接影响啮合平稳性,毛坯的齿形精度需通过精细加工设备(如滚齿机、插齿机)有助于。山东锦正锻造有限公司配备三坐标测量机、齿形测量仪等精细检测设备,对每一批毛坯进行尺寸与精度检测,有助于毛坯尺寸精度达到±0.1mm以内,齿形精度符合GB/T 10095-2008等国家标准,满足高精度传动系统的需求。
选择可靠的供应商是有助于被动齿圈毛坯质量的关键。企业应考察供应商的生产设备、工艺流程、质量检测能力及客户口碑。山东锦正锻造有限公司拥有完善的质量管理体系(如ISO9001:2015),通过ISO认证,具备稳定的供货能力。公司配备较好的生产设备,包括大型模锻锤、热处理设备、表面处理设备等,能够满足不同规格齿圈毛坯的生产需求。同时,公司建立了严格的质量检测流程,从原材料进厂检验、生产过程控制到成品出厂检验,每一环节都有详细的记录与检测报告,有助于产品符合国家标准及客户定制要求。此外,山东锦正锻造有限公司注重客户服务,提供从毛坯设计、生产到交付的全流程支持,与客户建立长期合作关系,有助于产品质量的稳定与可靠。
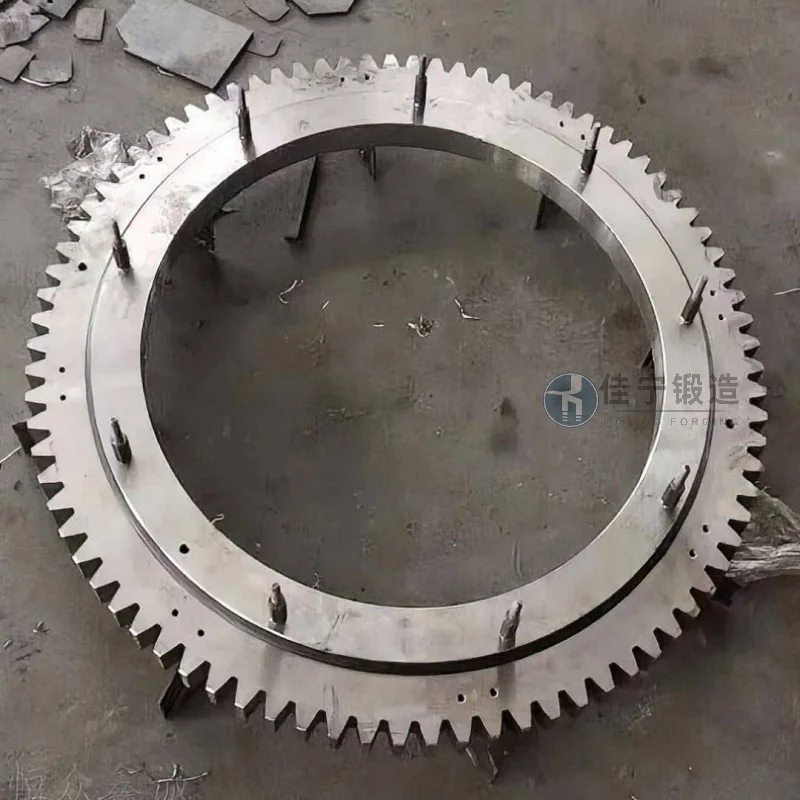
毛坯成本是被动齿圈产品总成本的重要组成部分,但需从长期角度进行成本效益分析。低成本的毛坯若性能不足,可能导致齿圈在使用过程中频繁出现故障,增加维护成本与停机时间;而过高的成本则可能超出客户预算,影响产品竞争力。山东锦正锻造有限公司在成本控制方面采取多项措施,如优化材料配比(如采用低合金钢替代高合金钢)、改进生产工艺(如减少热处理次数、提高模具寿命)、采用自动化生产设备(如数控机床)等,在有助于毛坯性能的前提下降低生产成本。同时,公司提供定制化服务,根据客户的具体需求调整毛坯尺寸与材料,避免不必要的浪费。例如,对于非标齿圈,公司可通过优化设计减少毛坯重量,降低材料成本;对于大批量订单,公司可提供批量生产优惠,进一步降低成本。通过合理的成本规划,山东锦正锻造有限公司帮助客户实现长期经济效益,提升产品市场竞争力。
选择合适的被动齿圈毛坯,需综合考虑材料、工艺、尺寸、供应商及成本等多方面因素。山东锦正锻造有限公司凭借专业的技术团队、较好的制造设备及完善的质量管理体系,为客户提供优良品质的被动齿圈毛坯及定制化解决方案。如需了解更多或获取报价,请联系薛经理,电话:13780709194,地址:山东聊城。山东锦正锻造有限公司期待与您合作,共同打造良好性能的机械传动系统。
服务热线
微信咨询
回到顶部